常见机加工种类及工艺特点详解
机械加工是制造业的核心基础工艺,简称机加工,指通过机械设备对金属、非金属毛坯进行切削、塑形、改性处理,使其获得指定尺寸、形状、精度和性能的加工方式。随着工业技术迭代,机加工工艺不断细分、升级,适配从普通零部件、精密模具到航空航天构件的全品类生产需求。根据加工原理、工艺方式和设备特性,行业普遍将机加工分为传统切削加工、特种加工、精密超精密加工三大类,各类工艺各司其职、互为补充,构成完整的机械加工体系。
一、传统切削加工
传统切削加工是最基础、应用最广泛的机加工方式,核心原理是利用刀具与工件的相对运动,去除毛坯多余材料,实现零部件成型。该类工艺技术成熟、性价比高,适配绝大多数常规机械零件加工,是机械制造行业的基础工艺,主要包含以下几类核心工艺:
1. 车削加工
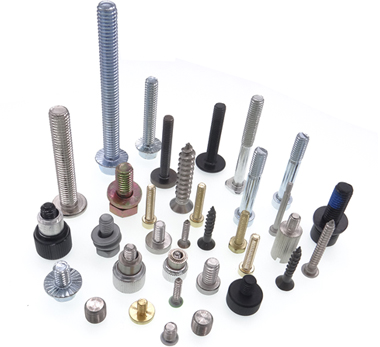
车削加工依托车床设备完成,加工核心为工件旋转、刀具固定移动,是轴类、盘类、套类零件的专属核心工艺。加工过程中,工件随主轴高速旋转,车刀沿轴向、径向做直线或曲线进给,可加工圆柱面、圆锥面、球面、螺纹、台阶、端面等规则回转体结构。日常生产中的电机轴、螺栓、轴承套、齿轮毛坯等零部件,均以车削加工为主。按照设备类型可分为普通车床加工和数控车床加工,数控车削精度更高、自动化程度更强,适配批量精密零件生产。 2. 铣削加工
铣削加工依靠铣床、加工中心完成,与车削相反,其核心特点是刀具高速旋转、工件固定或移动进给。铣削工艺适配平面、曲面、沟槽、轮廓、型腔等非回转体结构加工,应用场景远超车削。可加工各类板材、支架、模具型腔、齿轮、箱体零件,既能完成简单的平面铣削、开槽、打孔,也能实现复杂三维曲面的成型加工。目前主流的数控铣床、立式加工中心、卧式加工中心,可实现多轴联动加工,满足高精度、复杂结构零件的批量生产。
3. 磨削加工
磨削加工属于精加工工艺,依托磨床、砂轮、磨头完成,通过砂轮高速旋转产生的磨砂颗粒,微量去除工件表面余量,实现高精度、低粗糙度的表面处理。该工艺主要用于零件的后续精修,针对经过车削、铣削后的半成品,修正尺寸误差、优化表面光洁度,可加工淬火钢、硬质合金等高硬度材料。常见的磨削方式分为外圆磨、内圆磨、平面磨、无心磨,广泛应用于轴承、精密轴件、模具模板、机床导轨等高精度零部件的加工。 4. 钻削与镗削加工
钻削是孔加工的基础工艺,通过钻头旋转进给,在工件上加工圆孔、沉孔、螺纹底孔,设备以钻床、加工中心为主,操作简单、通用性强,适配各类板材、壳体零件的打孔作业。镗削则是对预制孔的精加工工艺,通过镗刀旋转切削孔壁,修正孔径精度、圆度和同轴度,解决钻孔精度低、孔壁粗糙的问题,主要用于箱体、油缸、轴承座等高精度内孔加工。二者常配合使用,形成“先钻孔、后精镗”的标准化孔加工流程。
二、特种加工
传统切削加工依赖刀具机械切削力,难以加工高硬度、高韧性、复杂异形结构工件,且容易产生切削应力、工件变形。为突破加工局限,特种加工工艺应运而生。该类工艺不依靠机械切削力,而是利用电能、光能、热能、化学能、机械能等复合能量去除材料,适配传统工艺无法完成的高难度加工场景,是精密、异形、硬质零件加工的核心工艺。
1. 电火花加工
电火花加工又称电加工,分为电火花成型和电火花线切割两类,核心原理是利用电极与工件之间的脉冲放电产生高温,瞬间熔化、气化金属材料,实现材料去除。该工艺无机械切削力,不会挤压、变形工件,可加工淬火钢、硬质合金、钨钢等超高硬度导电材料。其中,电火花成型多用于模具型腔、异形盲孔、复杂曲面加工;线切割主要用于薄片零件、窄槽、样板、精密模具冲头的切割加工,在模具制造行业应用极为广泛。
2. 激光加工
激光加工是现代化高精度特种加工工艺,利用高能量密度激光束聚焦于工件表面,通过高温熔化、气化材料,实现切割、打孔、雕刻、焊接、淬火等多种作业。激光加工精度极高、切口平整、无毛刺、热变形极小,可加工金属、亚克力、陶瓷等多种材料,适配超薄板材、微小孔径、复杂异形轮廓的精密加工。目前广泛应用于精密五金、电子元器件、医疗器械、航空航天零件的加工制造。
3. 超声波加工
超声波加工利用超声振动带动磨料冲击工件表面,微量去除脆性材料余量,主要针对玻璃、陶瓷、宝石、硬质合金等硬脆非金属、金属材料。该工艺加工应力小、不会破坏工件结构,可加工异形孔、深槽、曲面等复杂结构,弥补了传统工艺加工脆性材料易崩边、开裂的缺陷,多用于精密陶瓷零件、光学器件的精加工。
4. 电化学加工
电化学加工依托电解反应原理,通过电解液与金属工件的电化学反应溶解多余金属材料,实现零件成型与抛光。该工艺加工效率高、表面无毛刺、无切削应力,适合复杂型腔、薄壁零件、异形曲面的整体加工,同时常用于零件表面精密抛光、去毛刺处理,在航空发动机叶片、精密液压零件加工中应用较多。
三、精密与超精密加工
随着高端制造业发展,普通机加工的精度已无法满足航空航天、精密仪器、半导体、医疗器械等领域的需求,精密、超精密加工成为高端制造的核心工艺。该类工艺以超高精度设备为基础,通过精准控制加工参数,实现微米级、纳米级的加工精度,严格把控工件尺寸误差、表面粗糙度和形位公差。
精密加工主要包含精密车削、精密铣削、精密磨削、超精研磨、抛光等工艺,可将零件尺寸精度控制在0.01mm以内,表面粗糙度达到镜面级别。超精密加工则是更高维度的加工工艺,依托超精密机床、恒温无尘加工环境,实现纳米级精度加工,主要用于光学镜片、半导体芯片基座、航空航天精密传感器、高精度轴承等核心零部件的制造,是衡量国家高端制造水平的重要标志。
四、机加工种类的应用总结
各类机加工工艺各有优势、适配场景明确:传统切削加工性价比高、通用性强,是工业量产的基础;特种加工突破材料硬度和结构限制,解决高难度异形零件加工难题;精密超精密加工聚焦高端领域,保障核心零部件的超高精度要求。
现代机械制造中,往往需要多种工艺组合加工,通过“粗加工-半精加工-精加工-特种加工-精密抛光”的完整流程,兼顾生产效率、加工精度与产品质量,全方位满足不同行业、不同零部件的生产需求,为工业制造的精细化、高端化发展提供核心支撑。


 公司简介
 生产车间
 视频中心
 员工之家
 资质证书
 客户见证
 合作客户
 展会信息
 公司动态
 行业资讯
 常见问题
 技术支持